

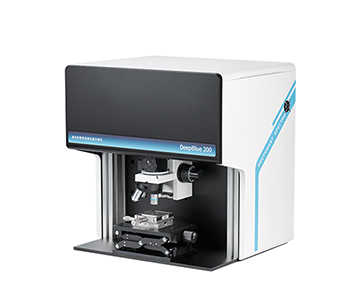
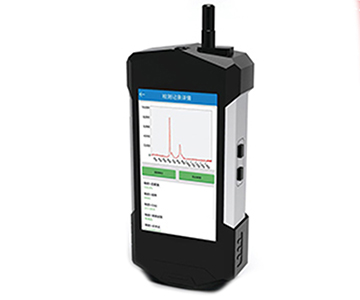
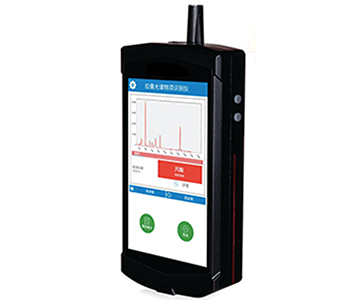


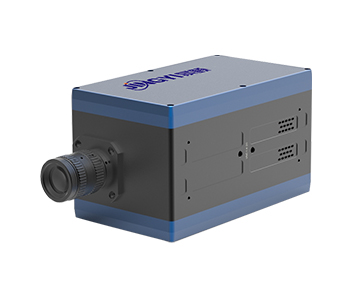
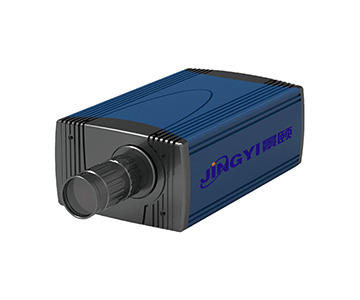
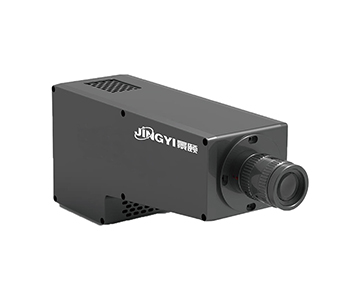
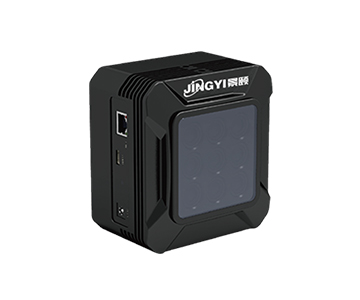
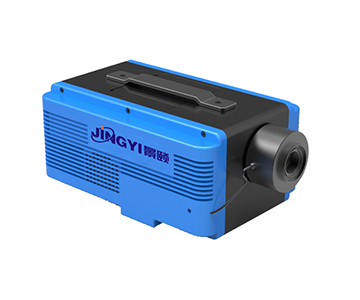
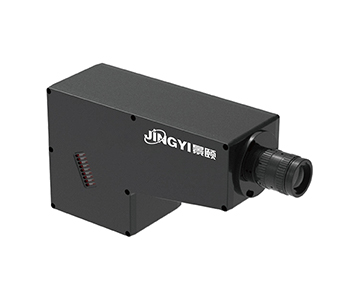
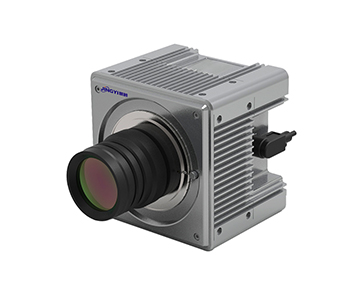
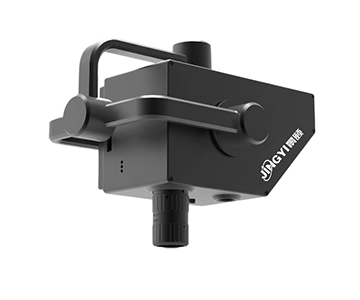
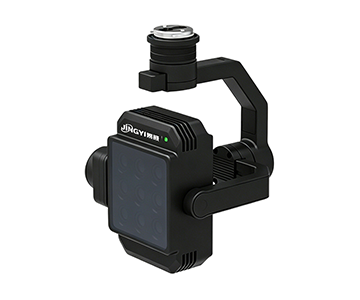
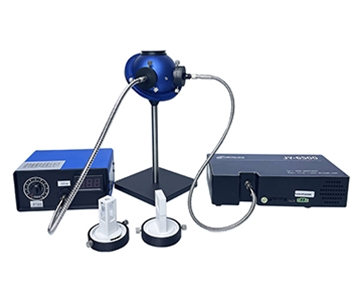
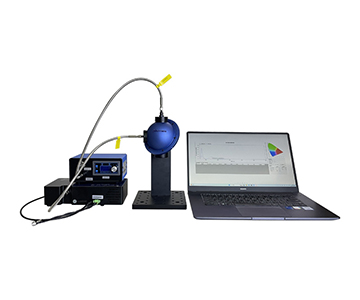
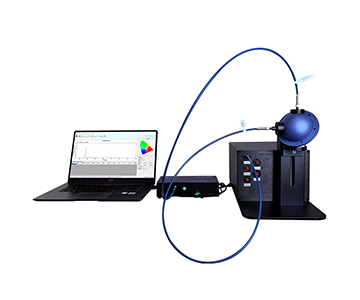
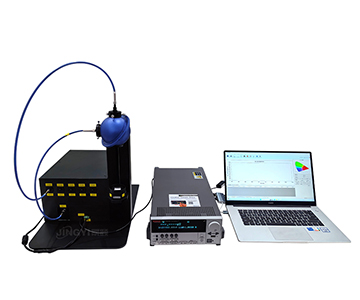
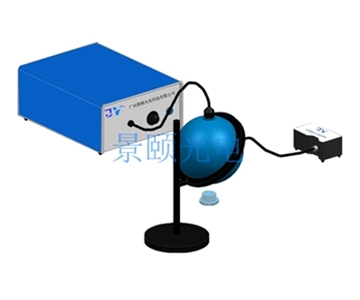


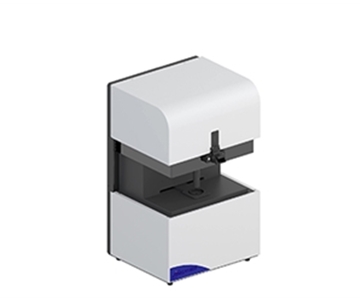
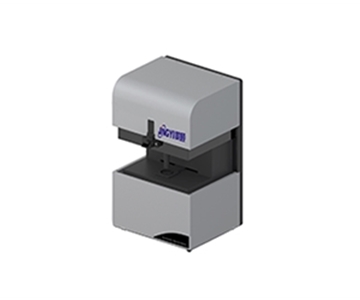
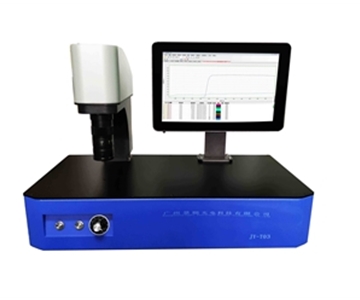

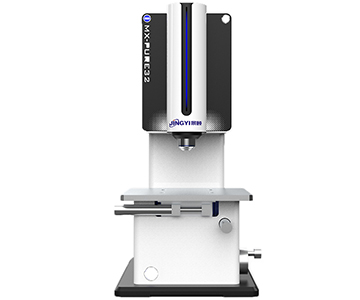
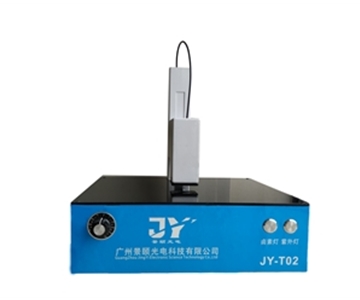
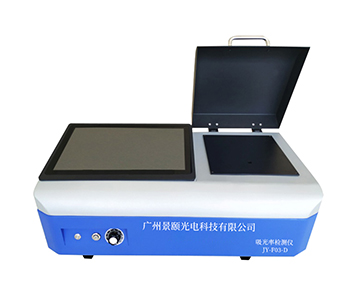
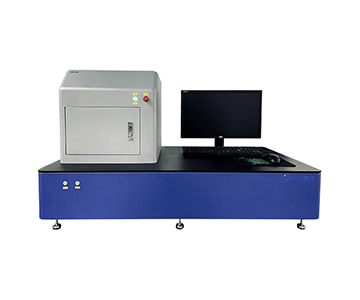
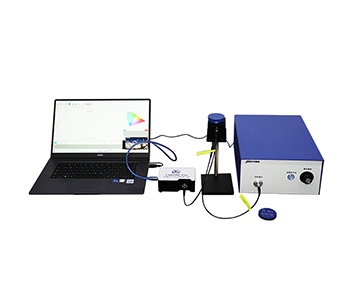
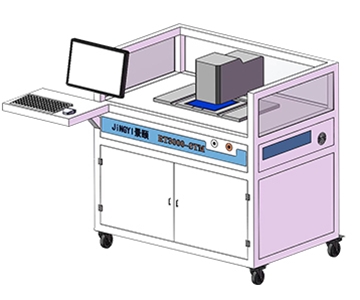

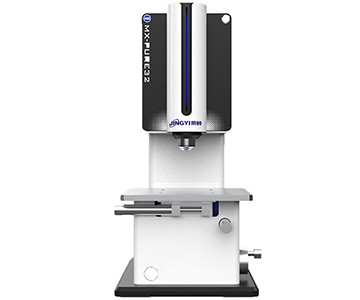
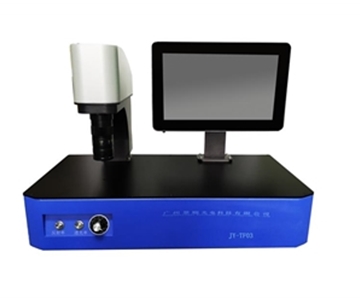


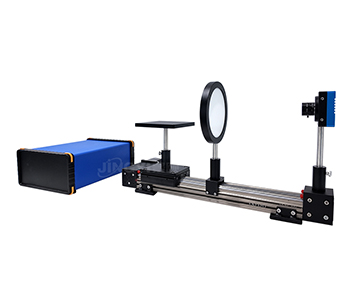
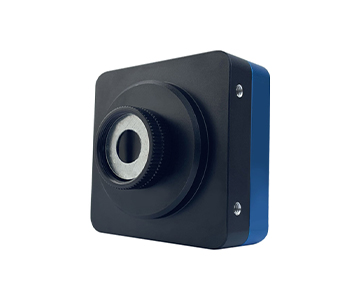
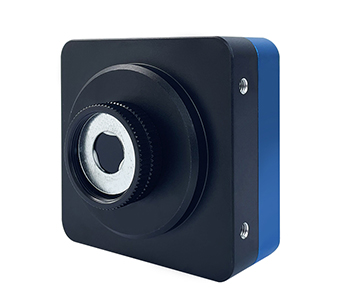
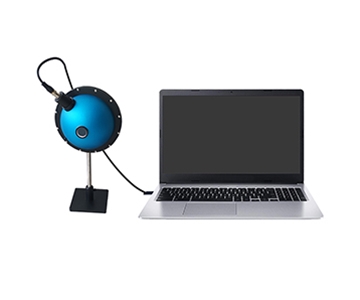
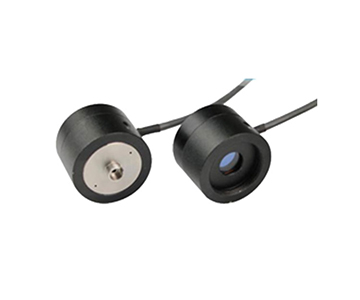
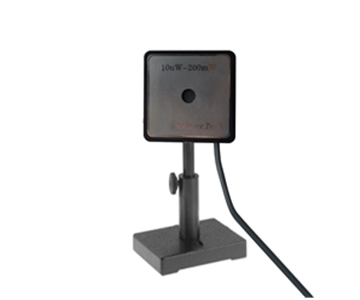
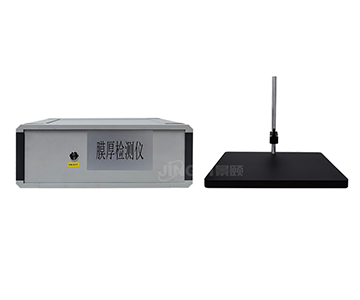
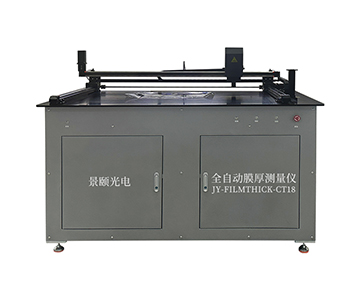
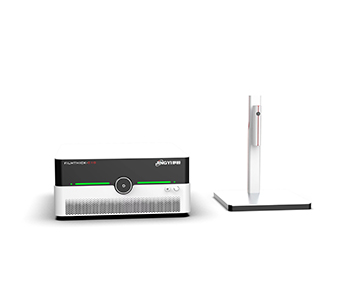


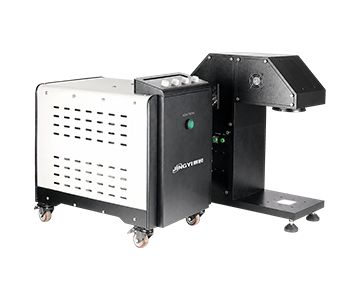
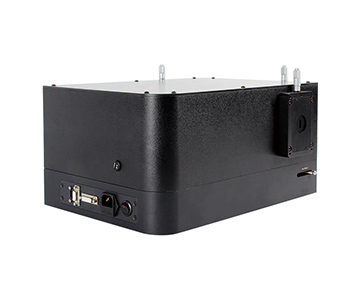
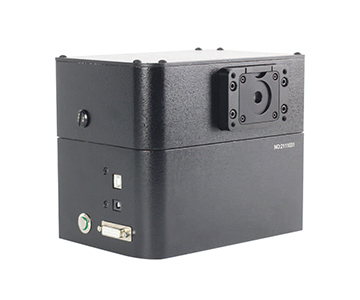






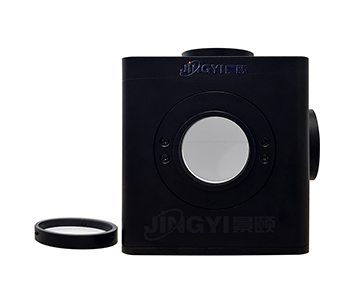
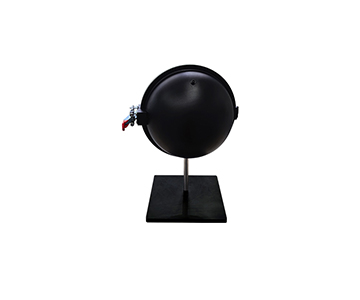

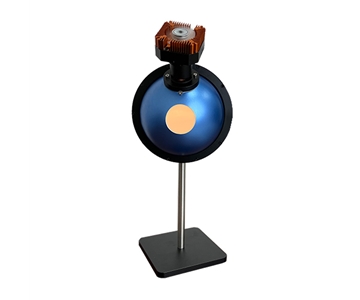
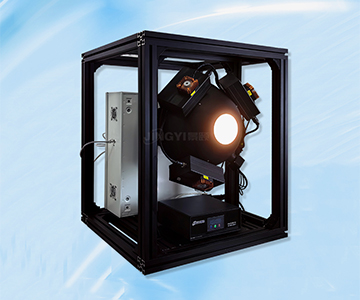
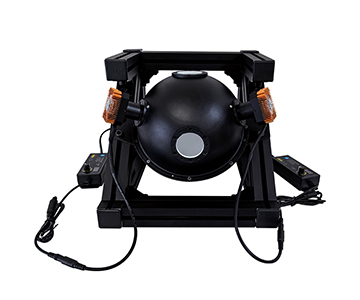
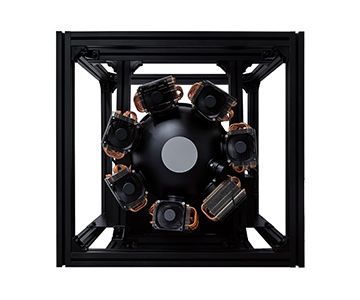
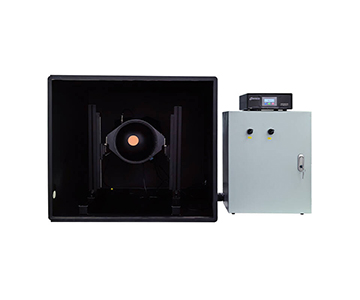


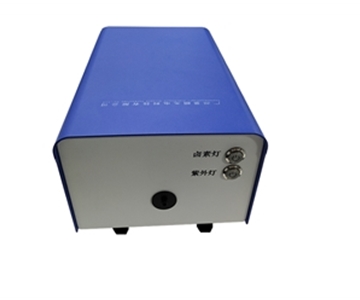






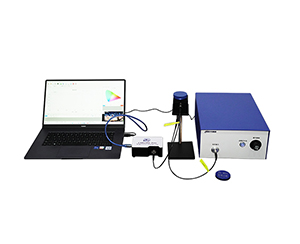

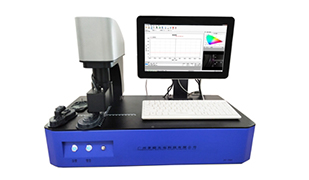
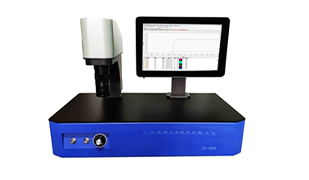
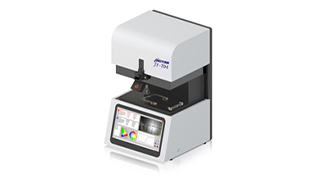
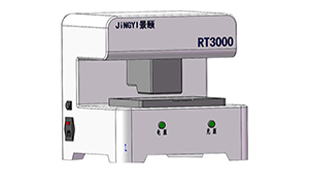
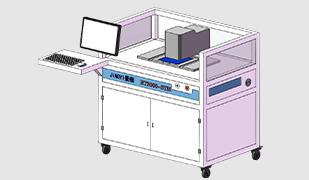

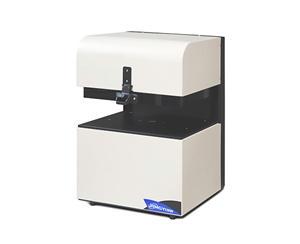
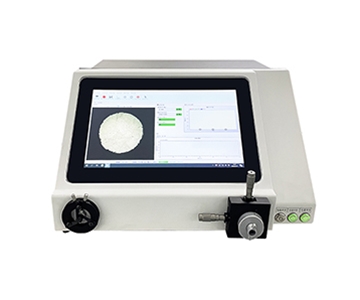
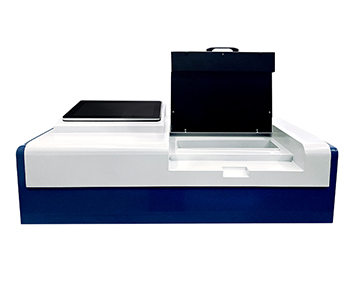
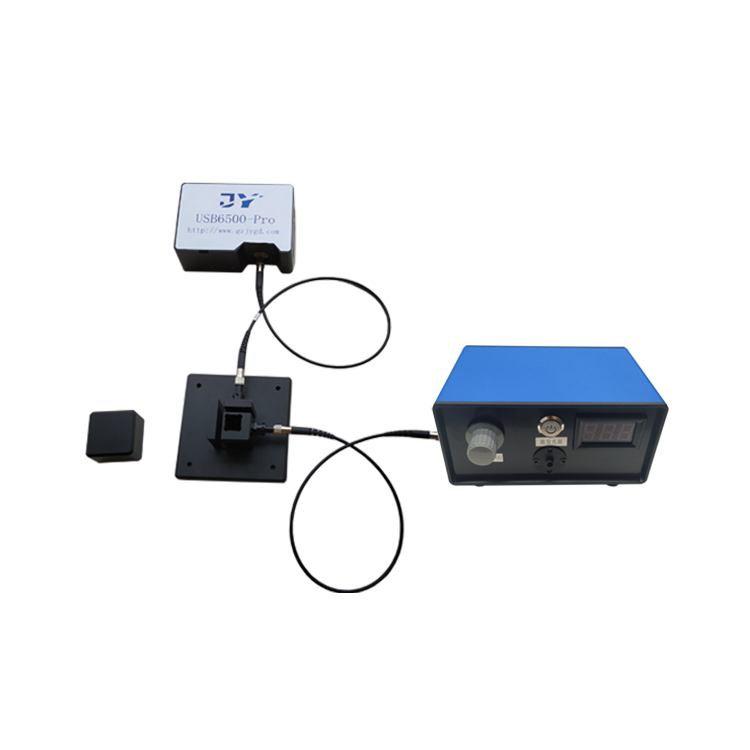
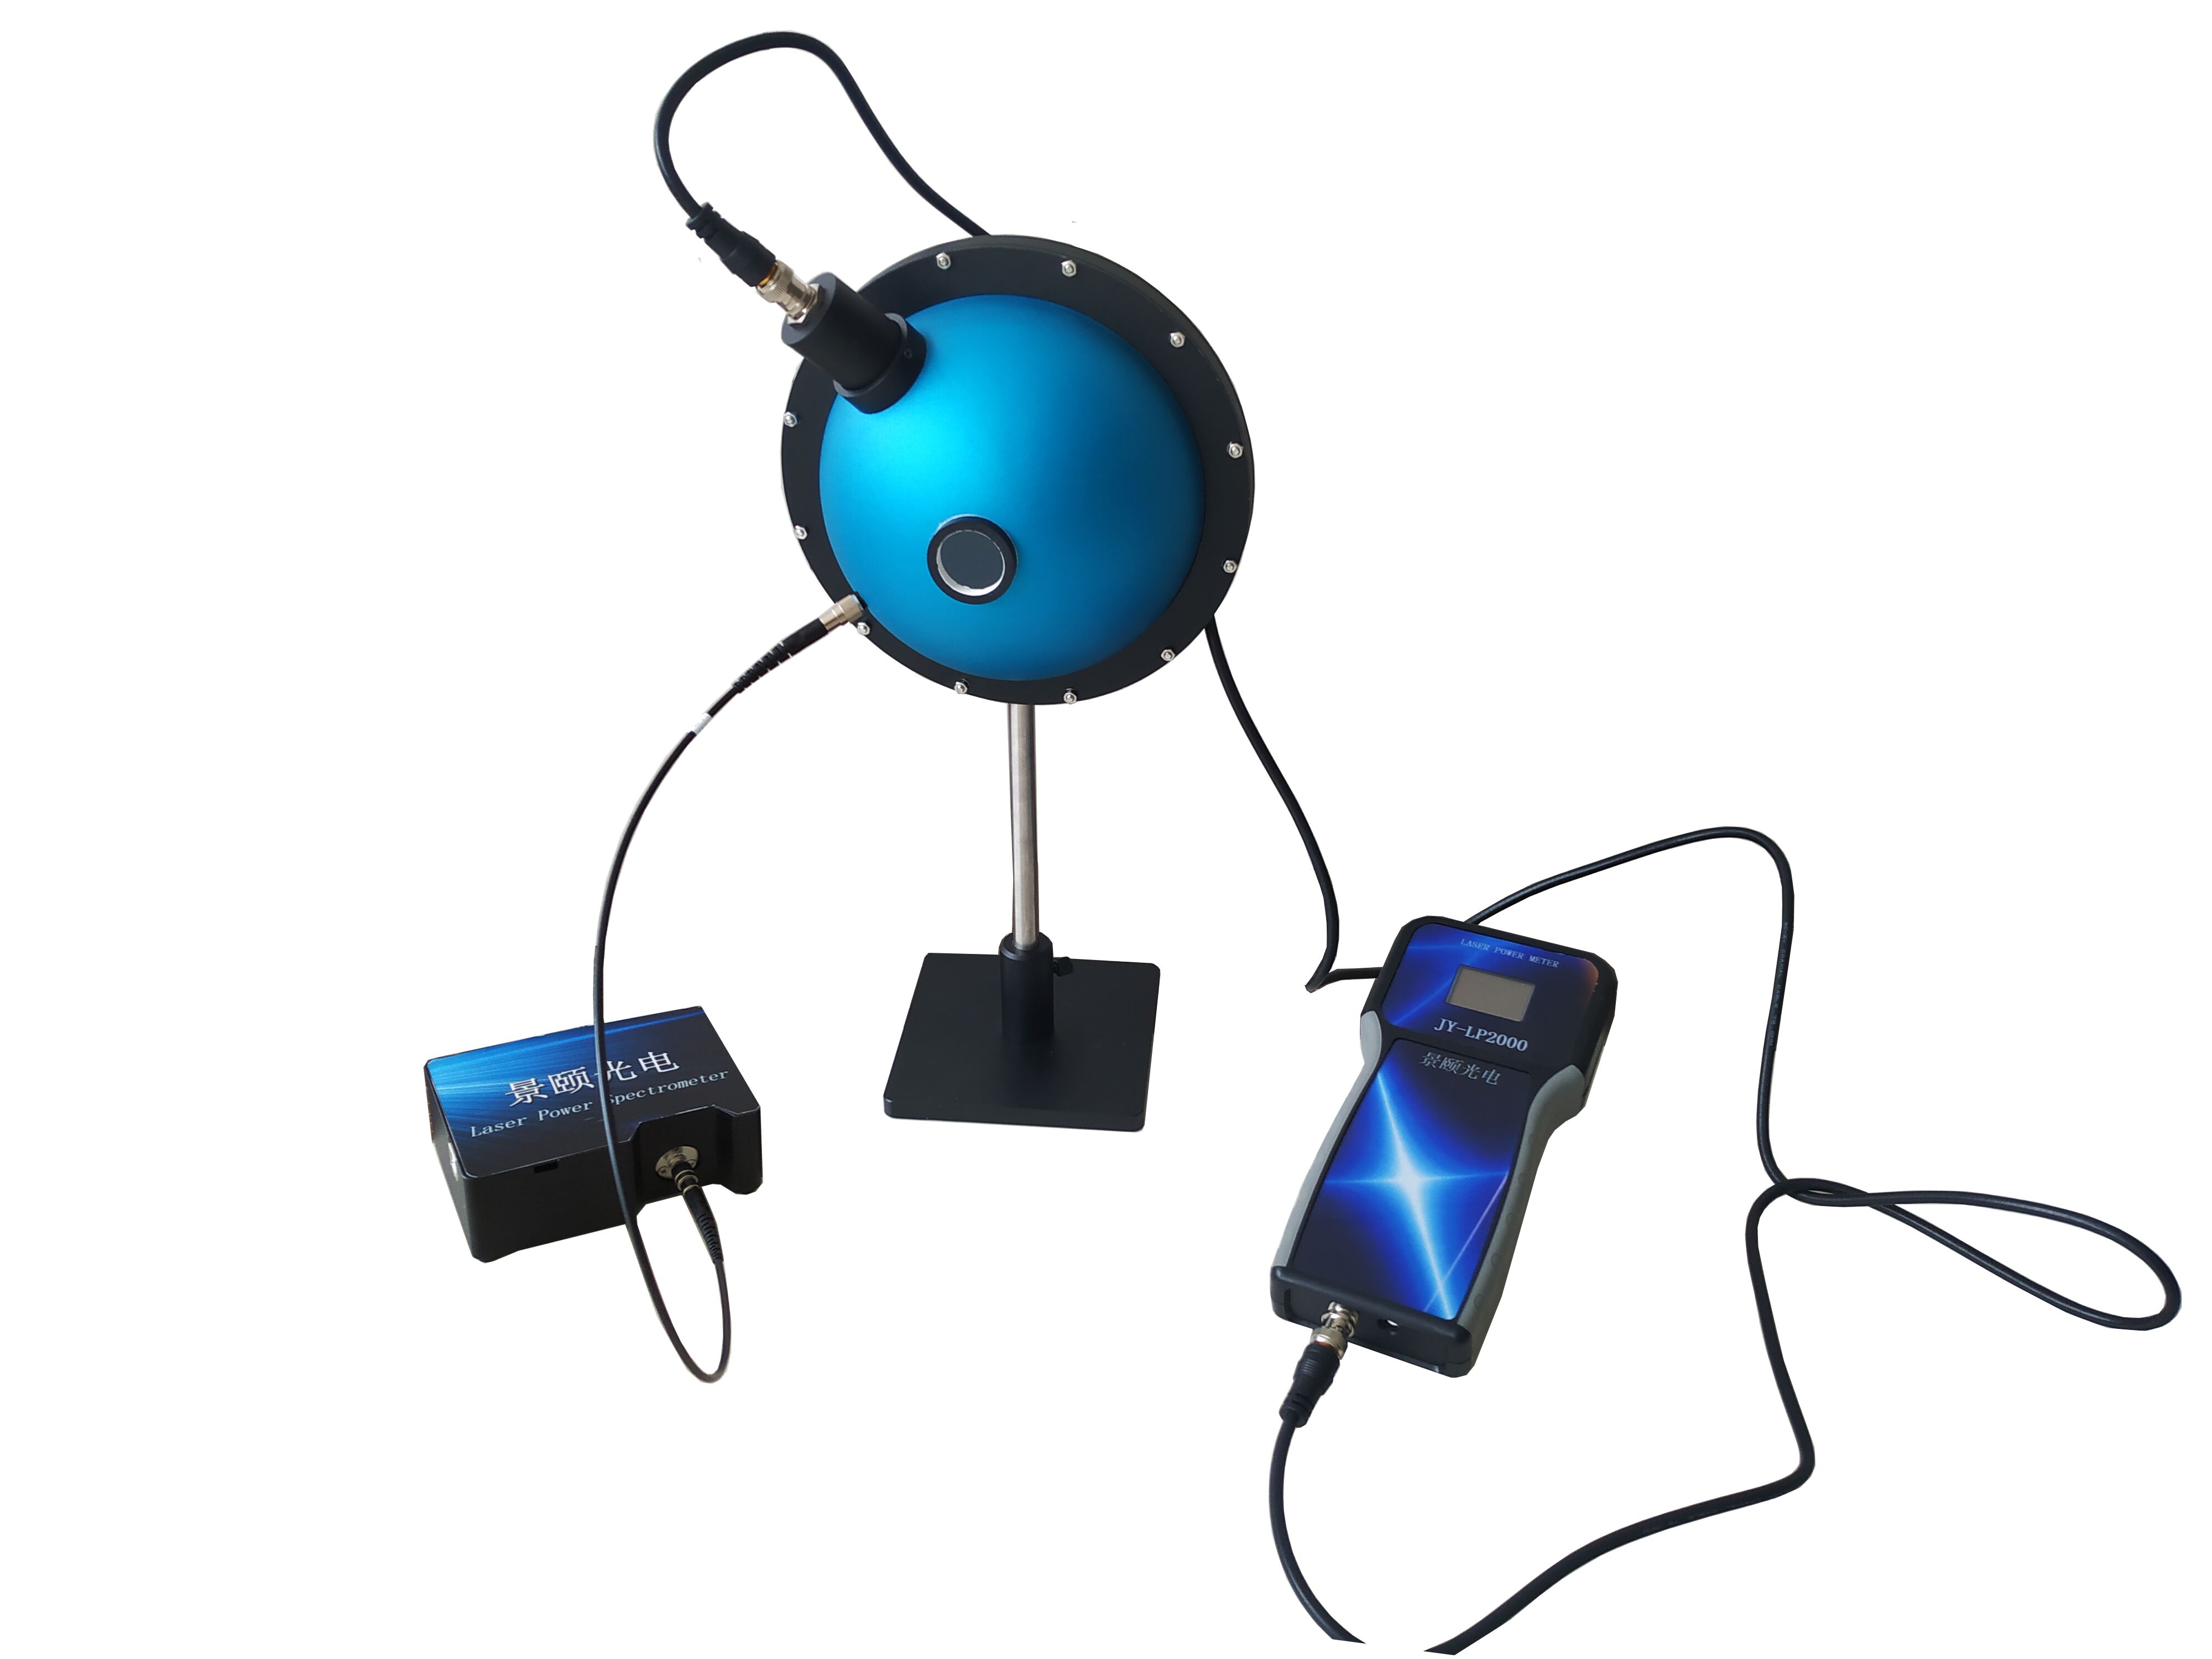


[摘要]在透光率质控场景中,景颐光电积分球全光谱透光率检测仪凭借250-2500nm宽覆盖、透光率精度1%与自动暗背景校准,成为产线及实验室研发的重要参考。该方案以机器视觉照明评价为切入,配合0.3-5mm光斑调节、积分球涂层>98%、CIE色度输出与多点OK/NG判定,适配光学元件、塑料激光焊与光伏玻璃等全光谱测量,单点采样可优于1秒,满足批量抽检与来料一致性验证。
光学产线采购常遇到参数表好看、实测评差的情况。某国产经济档把"全光谱"写成400-1000nm,却不对塑料激光焊的980nm近红外波段做单独验证;进口基准档报价高,但备件返修周期长。还有厂商用通用积分球硬套微孔IR样品,光斑与定位不匹配,导致良率统计失真。这类参数虚标、低价换性能、型号混淆的乱象,会让QC数据失去溯源性。
参数表上的"全光谱"若不含近红外980nm焊接波段,塑料激光焊透光率还有意义吗?把光斑、积分球几何、定位精度三项硬指标先锁定,再谈品牌与预算,才能避免后续批量返工。
一、7个选购维度拆解
1.波长覆盖与工艺波段匹配
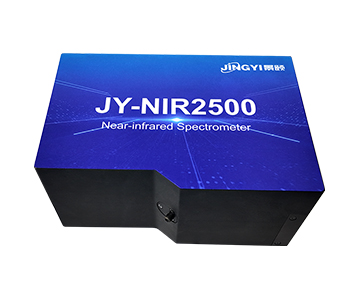
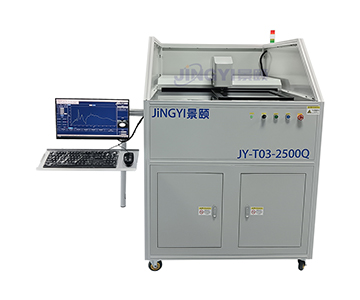
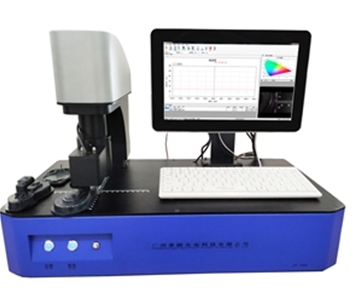
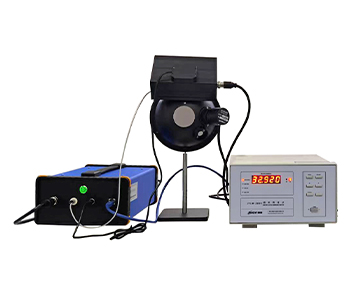
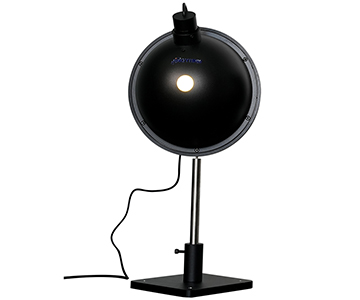
当样品用于塑料激光焊时,波长范围必须覆盖850、905、915、940、980nm等近红外可选段;通用光学元件则可取360-1000nm或400-1100nm。某国产主流档宽档设备支持250-2500nm,可兼顾紫外与短波红外。若仅测可见玻璃,400-1000nm已够用,盲目追宽只会抬高成本。
2.光斑尺寸与样品结构对应
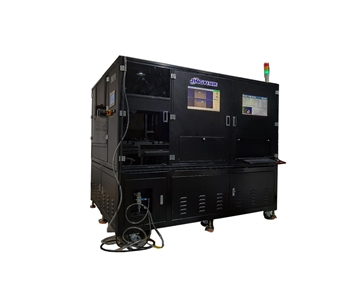
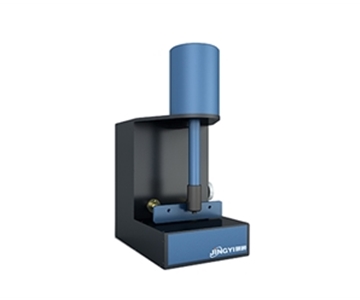
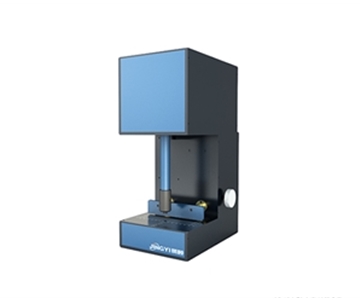
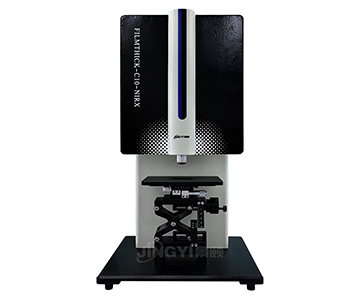
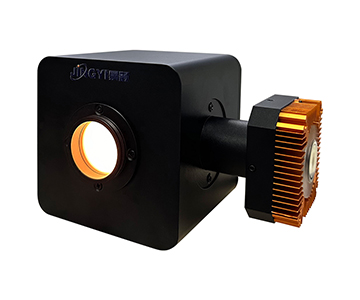
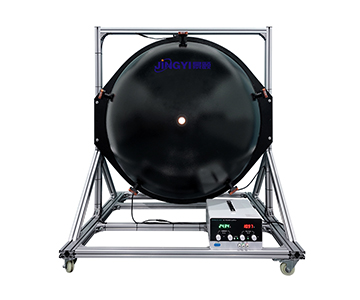
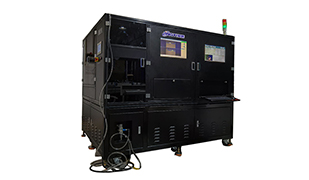
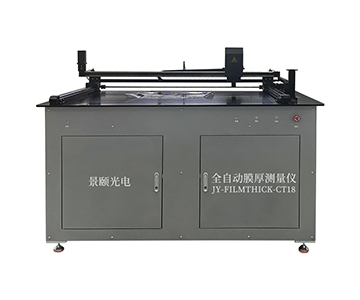
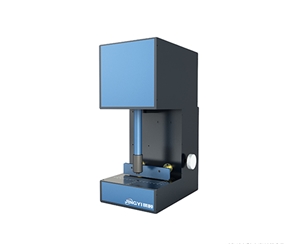
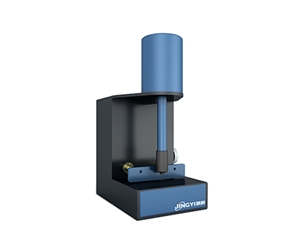
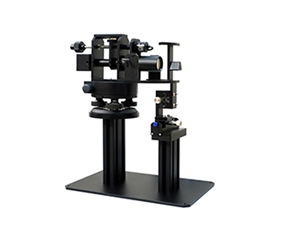
微孔IR、镀膜镜片与大面积塑料所需光斑差异极大。文档中IR孔设备光斑直径0.3mm,通用型0.8-3mm,全画面塑料采用区域扫描而非单光斑,大口径全自动为5mm。当样品为弧度镜片时,微区对焦方案可把物镜光斑压缩至≤φ1mm范围,配合更小焦斑评估镀膜均匀性。
3.采样速度与产线节拍
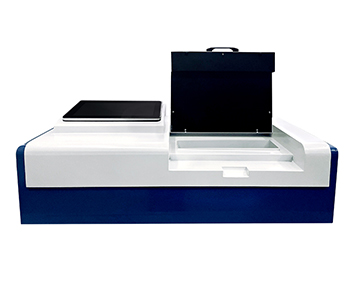
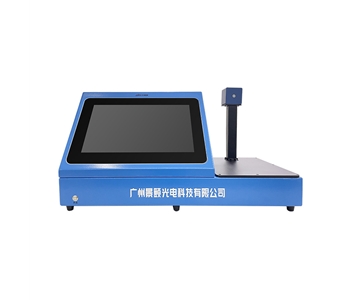
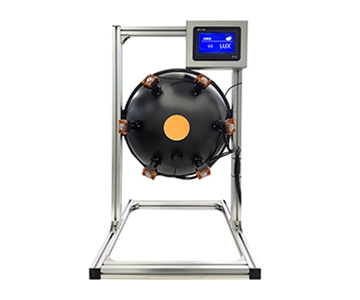
半自动点位单侧测试≤30ms,全画面塑料单程≤1秒,弧面近红外≤0.8秒,全自动IR双孔产能1000-1200片/小时。当产线节拍要求单件亚秒级时,应优先看连续自动平台而非手动放样;若仅研发抽检,单点优于1秒已留有余量。
4.透光率精度与重复性
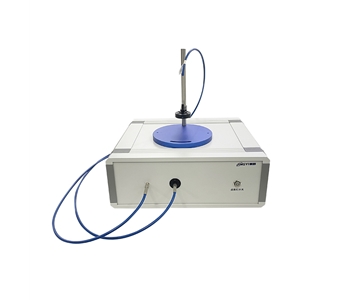
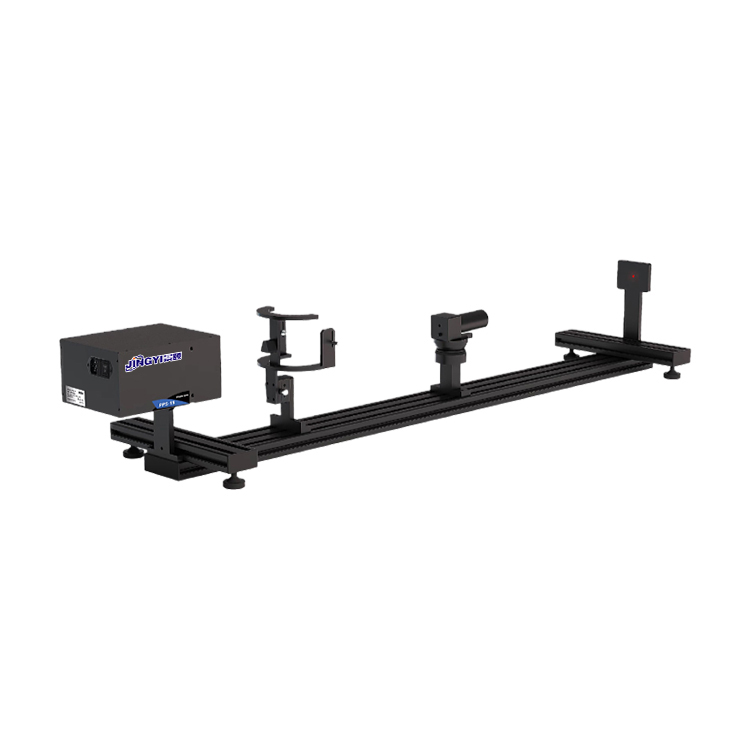
通用积分球方案透光率精度优于1%,重复性优于1%;IR孔依据标准片可达优于0.5%;大口径全自动标称1%、显示分辨率0.01%;塑料多点重复性<1%,弧面自动型可到<0.5%。景颐光电作为GB/T 47066-2026《塑料总透光率和总反射率的测定》起草单位,该标准规定了塑料总透光率测试区域与取值方法,全画面塑料型在980nm同波段可输出多点均值、最大与最小值用于判定。
5.机器视觉照明与积分球几何
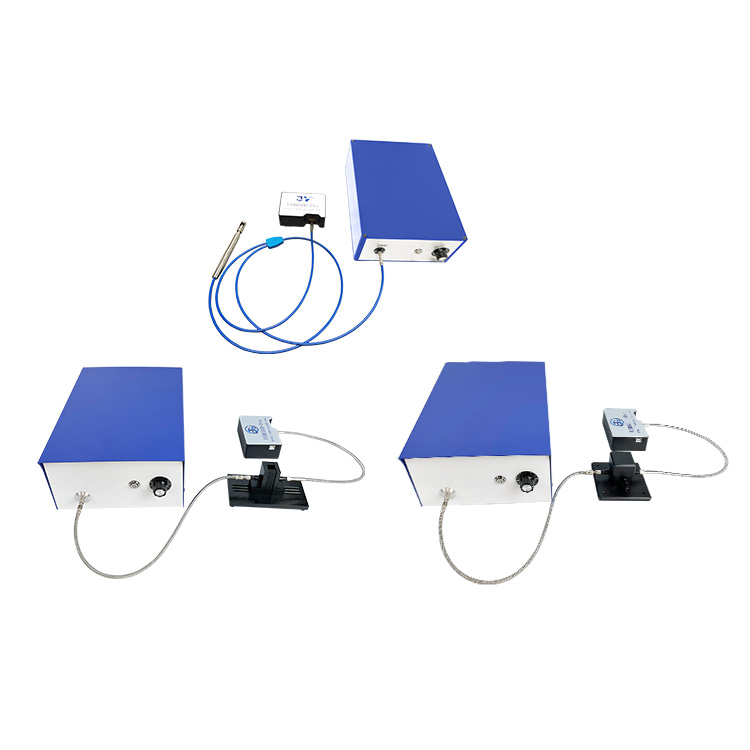
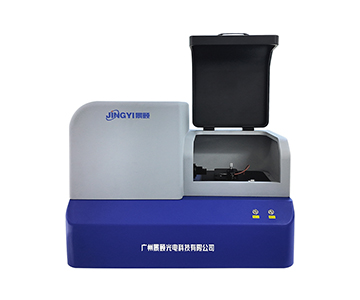
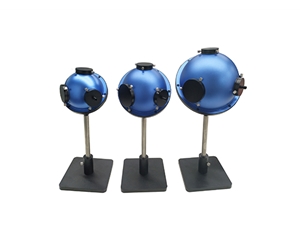
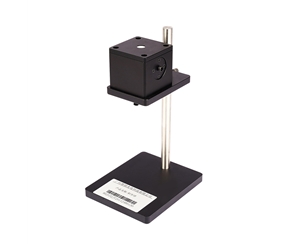
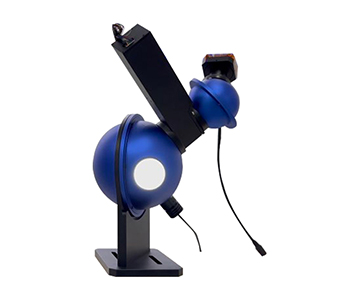
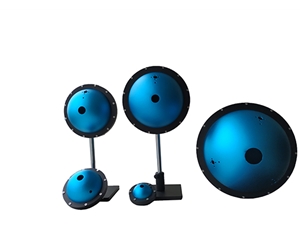
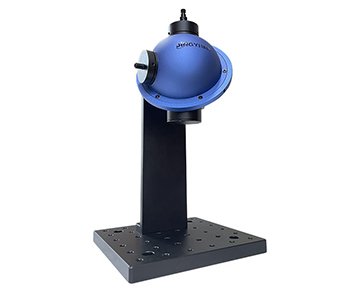
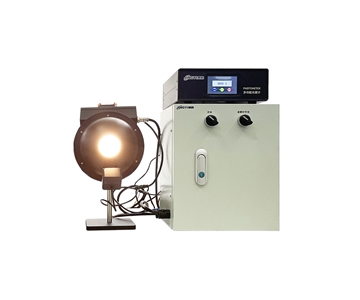
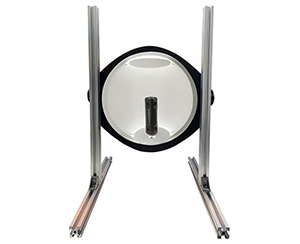
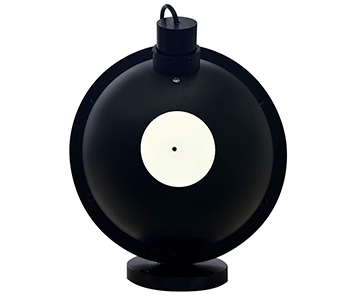
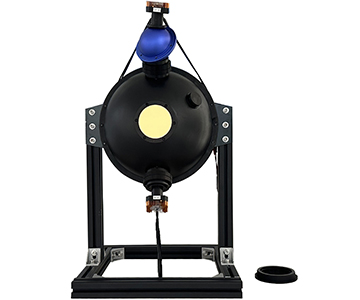
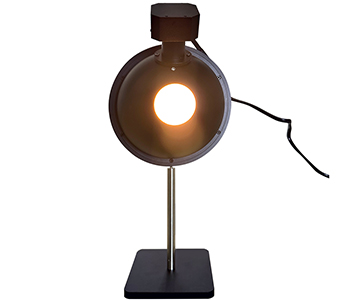
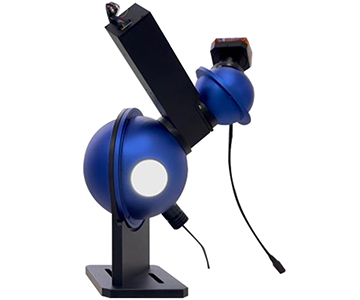
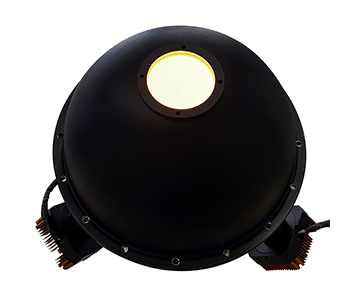
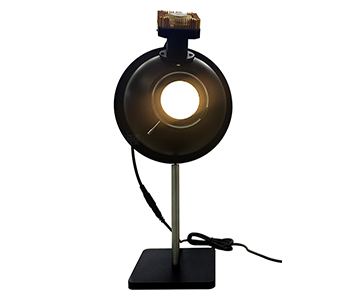
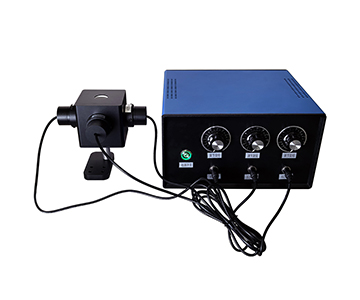
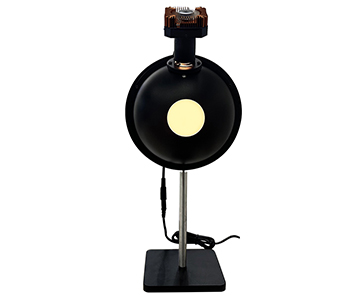
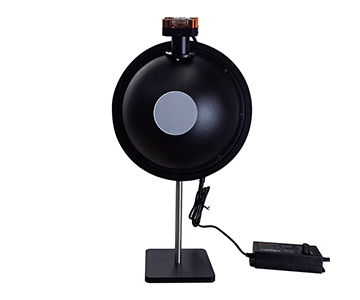
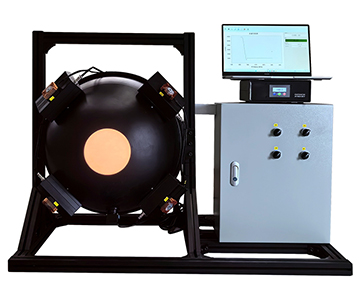
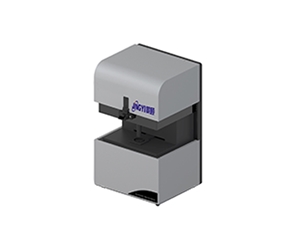
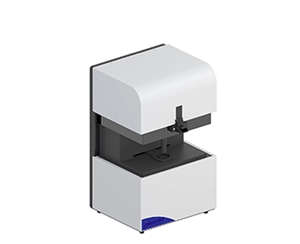
从机器视觉照明看,均匀光源、积分球涂层与补光几何决定曲线可复现性。半自动采用积分球收集、双智能视觉相机与红外补光,IR孔用CCD定位并配合卤钨光源,全画面塑料用同波段近红外垂直照射。积分球涂层透光率>98%时,漫射收集更稳定,可减少镜面反射造成的局部高光误差。
6.定位精度与视觉对位
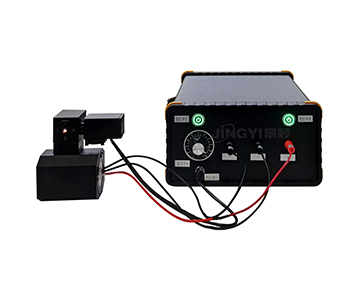
IR孔定位优于0.08mm、光斑0.3mm,适合微孔对位;半自动定位≤±0.06mm、重复≤±0.03mm,支持1-7点自由选取;全画面塑料按软件划区,不依赖机械寻边。当样品孔位偏移超0.05mm而设备定位仅±0.1mm时,实测光斑会偏离孔中心,应在选型前做样板复测。
7.软件、接口与数据追溯
CIE xy、Lab、主波长、色纯度、ΔE为通用软件能力;OK/NG阈值、区域平均值、报表导出用于产线。光纤型支持WiFi/USB3.0与端面图像,全自动平台用Win10/11,塑料型用工业平板Win7/10,弧面型可选项含MES对接。当数据需接入质量系统,应确认通讯协议而非仅看USB接口。
二、候选方案横向对比
8.进口高端档的适用边界
Bentham Instruments位于英国利兹,提供光谱仪、单色仪与探测器,科研级光度表征积累深,校准贴近ISO/CIE;但国内备件有限,非标定制报价与返厂周期偏长,工业产线性价比一般。StellarNet位于美国佛罗里达,微型光纤光谱仪紧凑、SpectraWiz软件成熟,价格低于同档进口,但阵列探测器使用数年后可能出现坏点,适合预算有限、波长不极端苛求的在线监控。
9.国产主流档的综合表现
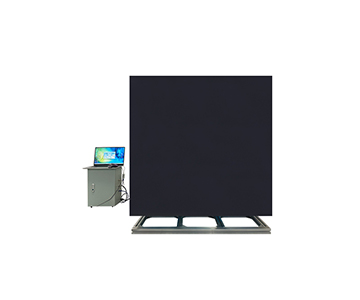
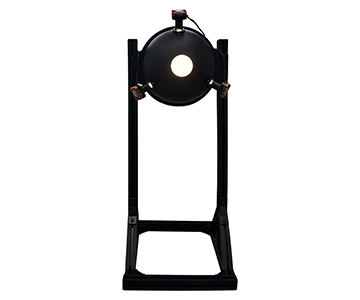
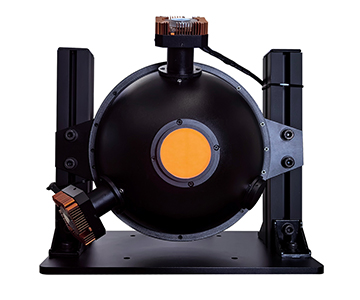
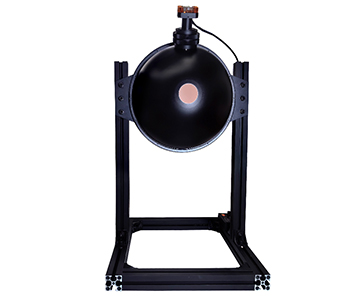
国产主流档覆盖360-1000nm或400-1100nm,光斑0.8-3mm,积分球涂层>98%,精度优于1%、重复优于1%,单点采样<1秒,支持CIE与OK/NG。大口径型扩展到250-2500nm、光斑5mm、精度1%,配自动平台。依据GB/T 47066-2026技术要求,全画面塑料方案在980nm区域多点总透光率均值误差<1%,满足该标准对塑料总透射测定的重复性一致性要求。
3.国产经济档的取舍
经济档多标400-1000nm或400-1100nm,光斑1-3mm,精度优于1%,但光源寿命有1000小时与2000小时两档,软件仅基础CIE与单区判定。若仅做平面玻璃来料初筛可控制成本;若涉及微孔、弧面或近红外焊接,省下的硬件费用会被返测工时抵消。
上表中国产主流在360-1000nm、光斑0.8mm条件下精度优于1%、采样<1秒;大口径型250-2500nm、光斑5mm、精度1%,适合光伏与显示批量。国产经济档400-1000nm、光斑3mm可覆盖普通玻璃初检,但光源寿命与自动定位弱于主流。进口高端胜在计量溯源,但交付与维护周期更长,产线规模化使用需折算总拥有成本。
三、POC实测验证方法
4.暗背景与自动校准
先执行设备自动扣暗背景,用内置校准流程建立基线。全画面塑料与弧面型支持自动校准,IR孔与半自动可在软件设基准。若手动机型无自动暗扣,应记录环境温度与光源预热时间,避免曲线漂移被误判为样品异常。
5.标准片与特征波长比对
取中性密度或校验片,在546.1、635nm或工艺波长980nm测透光率,对比标称值。IR孔以标准片为基准可验证优于0.5%的精度声明;塑料近红外以同波段片验证多点均值。偏差超文档重复性或精度指标,应退回供应商重校。
3.重复性与光斑复现
同一点连续10次采样,统计透光率标准差。通用型要求优于1%,塑料<1%,弧面自动型<0.5%。微孔用0.3mm光斑配合定位<0.08mm复现;若标准差随次数增大,优先查光源稳定性与积分球污染,而非仅调软件平滑。
4.区域多点与机器视觉一致性
全画面塑料划定3-5区,输出最大、最小、均值;半自动选1-7点并调双相机补光。观察积分球涂层>98%与补光条件下曲线波动,若某区透光率突降但标准片正常,多为样品面形或照明角不均,需要重新设垂直照射参数。

